

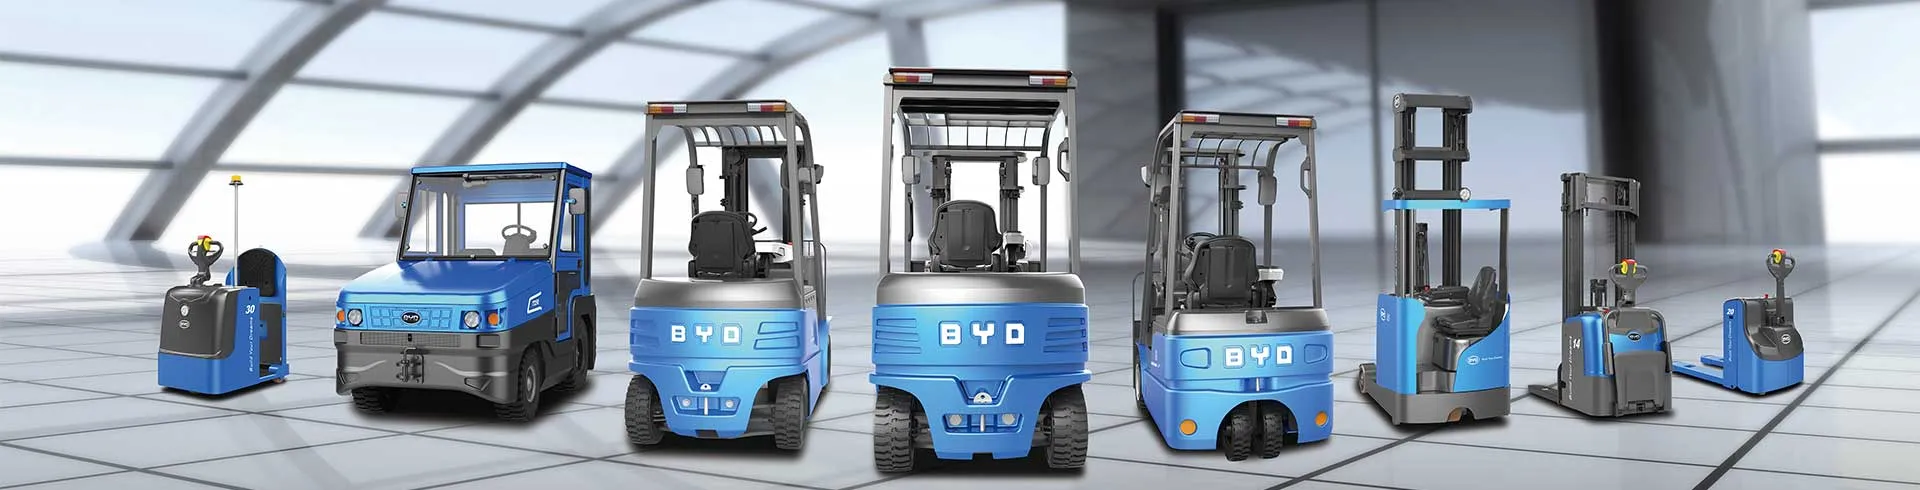
RTR16: Fahrzeugkonzept und Einsatzplanung(Figur1)" src="/uploads/allimg/ai-local-20260928102841-body-1-60c90a4a.jpg" width="800" loading="lazy" decoding="async">
BYD RTR16: Fahrzeugkonzept und Einsatzplanung im Überblick
Der BYD RTR16 ist ein Elektro-schubmaststapler der 1,6-Tonnen-Klasse und gehört zu jener Gerätegattung, die in modernen Hochregallagern und Kommissionierzonen das Rückgrat der Intralogistik bildet. Wer heute über die Anschaffung eines Schubmaststaplers nachdenkt, entscheidet nicht nur über ein einzelnes Fahrzeug, sondern über ein komplettes Energiekonzept, über Wartungszyklen, über Regalhöhen und letztlich über die Produktivität eines ganzen Lagers. Genau hier setzt der BYD RTR16 an: Er verbindet ein durchdachtes Fahrzeugkonzept mit einer Lithium-Eisenphosphat-Batterie (LiFePO4), die den Betrieb ohne Batteriewechsel und ohne separaten Batterieraum ermöglicht. Dieser Beitrag erklärt, wie das Fahrzeug aufgebaut ist, welche Rolle die Batterietechnologie spielt und wie Sie die Einsatzplanung strukturiert angehen, damit der RTR16 in Ihrem Lager tatsächlich die erwartete Leistung bringt.
Was ist der BYD RTR16?
Der BYD RTR16 ist ein Schubmaststapler mit einer Nenntragfähigkeit von rund 1.600 Kilogramm. Schubmaststapler unterscheiden sich von klassischen Gegengewichtsstaplern dadurch, dass der Mast über eine Schubkinematik nach vorn ausfährt und die Last erst dann anhebt. Dadurch benötigt das Gerät deutlich weniger Gegengewicht und kann schmalere Arbeitsgänge sowie höhere Regale bedienen. Der RTR16 ist für die Bedienung von Paletten in Doppelstock- und Hochregallagern konzipiert und arbeitet typischerweise in Gängen, in denen ein Gegengewichtsstapler schlicht keinen Platz hätte.
Der entscheidende Unterschied zu vielen Wettbewerbsprodukten liegt im Energiekonzept: BYD setzt bei dieser Baureihe konsequent auf Lithium-Eisenphosphat-Zellen aus eigener Fertigung. Das Fahrzeug wird damit zu einem Baustein einer elektrifizierten Lagerlogistik, die ohne Wasserbefüllung, ohne Säureumgang und ohne aufwendige Batteriewechsellogistik auskommt.
Das Fahrzeugkonzept im Detail
Chassis und Gewichtsverteilung
Das Chassis des RTR16 ist kompakt gebaut und auf eine möglichst niedrige Schwerpunktlage ausgelegt. Da der Lithium-Akku fest im Fahrzeug integriert ist und nicht wie ein Bleiakku als herausnehmbarer Block ausgelegt werden muss, kann der Konstrukteur die Masse tiefer und zentraler platzieren. Das verbessert die Standsicherheit bei ausgefahrenem Mast spürbar und reduziert die Resttragfähigkeitseinbußen bei hohen Hubhöhen.
Hubmast und Schubmastkinematik
Der Mast des RTR16 ist für große Hubhöhen ausgelegt und in verschiedenen Bauhöhenvarianten erhältlich. Kurze Masten erlauben die Einfahrt in flache Container oder Zwischenebenen, hohe Masten erschließen Regalhöhen im Bereich von acht Metern und darüber. Die Schubkinematik sorgt dafür, dass die Gabeln auch bei großer Höhe präzise in die Regalfächer einfahren – ein Punkt, der im Alltag über die Zahl der beschädigten Regalträger entscheidet.
Fahrerplatz und Bedienelemente
Der Fahrerplatz ist ergonomisch gestaltet: verstellbarer Sitz, gut erreichbare Joysticks für Hub-, Schub- und Neigefunktionen, klare Anzeigen für Hubhöhe, Lastgewicht und Batteriestatus. Moderne Steuerungen begrenzen automatisch die Geschwindigkeit in Abhängigkeit von der Hubhöhe und der ausgefahrenen Mastlänge. Das reduziert Unfälle und schont die Regalanlage.
Antrieb, Hydraulik und Steuerung
Angetrieben wird der RTR16 elektrisch über Fahrmotoren, die ihre Energie aus dem 48-Volt-System beziehen. Die Hydraulikpumpe arbeitet bedarfsgerecht: Sie fördert nur dann Öl, wenn eine Funktion tatsächlich betätigt wird. Diese Last-sensing-Regelung senkt den Energieverbrauch im Leerlauf erheblich – ein Detail, das sich im Mehrschichtbetrieb deutlich in der Energiebilanz niederschlägt.
Das Batteriekonzept: LiFePO4 und Opportunity Charging
Der vielleicht wichtigste Baustein des Fahrzeugkonzepts ist die Batterie. LiFePO4-Zellen zeichnen sich durch hohe thermische Stabilität, lange Zyklenlebensdauer und eine flache Spannungskurve aus. Für die Einsatzplanung bedeutet das konkret:
- Kein Batteriewechsel: Der Akku bleibt fest im Fahrzeug, Wechselzeiten und Wechselgeräte entfallen.
- Opportunity Charging: Der Stapler kann in Pausen, beim Be- und Entladen oder am Schichtende nachgeladen werden, ohne die Zellen zu schädigen.
- Kein Batterieraum: Es entfallen Wasserbefüllung, Säureumgang, Abgasführung und die vorgeschriebene Trennung von Lade- und Arbeitsbereichen.
- Konstante Leistung: Die Spannung bricht auch gegen Ende der Entladung nur wenig ein, sodass die Hub- und Fahrleistung über die gesamte Schicht stabil bleibt.
Für die Planung heißt das: Statt einer großen zentralen Ladeanlage mit vielen Batterieblöcken genügen meist mehrere kleinere Ladepunkte dezentral in der Halle – idealerweise dort, wo der Stapler ohnehin steht.
Technische Daten im Überblick
| Merkmal | Typischer Wert |
|---|---|
| Bauart | Elektro-Schubmaststapler |
| Nenntragfähigkeit | ca. 1.600 kg |
| Antriebsspannung | 48 V |
| Batterietechnologie | LiFePO4 (Lithium-Eisenphosphat) |
| Ladekonzept | Opportunity Charging, Zwischenladen |
| Einsatzbereich | Hochregal, Kommissionierung, Doppelstock |
| Bedienung | Joystick-Steuerung, ergonomischer Fahrerplatz |
Die konkreten Werte hängen von Mastvariante, Lastschwerpunkt und Ausstattung ab. Für die Auslegung ist immer das Lastdiagramm des Herstellers maßgeblich, nicht die pauschale Nenntragfähigkeit.
Einsatzplanung: So planen Sie den RTR16 richtig
1. Lasten und Lastaufnahmemittel
Erfassen Sie zunächst, welche Paletten und Behälter tatsächlich bewegt werden. Entscheidend sind nicht nur Gewicht und Grundmaß, sondern auch der Lastschwerpunkt. Eine Europalette mit hohem, kopflastigem Gut verhält sich anders als eine flache Gitterbox. Prüfen Sie außerdem, ob der RTR16 mit Zusatzgeräten wie Klammern, Auslegern oder Spezialgabeln arbeiten soll – solche Anbaugeräte reduzieren die nutzbare Resttragfähigkeit.
2. Regalkonfiguration und Hubhöhe
Messen Sie die höchste anzufahrende Regalposition und rechnen Sie Sicherheitsabstände sowie die Bauhöhe des Mastes ein. Erst dann lässt sich die passende Mastvariante wählen. Wer hier zu knapp plant, riskiert, dass der Stapler in der obersten Ebene nicht mehr sicher arbeitet.
3. Verkehrswege und Durchfahrtsbreiten
Der RTR16 spielt seine Stärken in engen Gängen aus. Ermitteln Sie den Arbeitsgangbedarf (Ast) für Ihren Lagerbereich und gleichen Sie ihn mit der tatsächlichen Gangbreite ab. Berücksichtigen Sie dabei auch Kurven, Tore, Rampen und die Position von Stützpfeilern.
4. Energieversorgung und Ladeinfrastruktur
Planen Sie die Ladepunkte dort, wo der Stapler ohnehin hält: an der Wareneingangsrampe, im Kommissionierbereich oder am Schichtwechselpunkt. Mit LiFePO4 genügt in vielen Fällen eine normale Absicherung ohne aufwendige Trafostation. Prüfen Sie dennoch die Anschlussleistung und legen Sie Ladezeiten so, dass sie mit den Pausen korrespondieren.
5. Personal und Schulung
Ein Schubmaststapler verlangt mehr Feingefühl als ein Gegengewichtsstapler. Planen Sie Einweisungen ein, bevor das Gerät im Echtbetrieb läuft. Gute Schulung zahlt sich unmittelbar über weniger Regalbeschädigungen und geringeren Verschleiß aus.
Wirtschaftlichkeit und Total Cost of Ownership
- Energiekosten: Geringere Ladeverluste und hocheffiziente Ladung senken die Stromkosten pro Betriebsstunde.
- Wartung: Keine Wasserbefüllung, keine Säurereinigung, weniger Verschleißteile am Energiesystem.
- Personalzeit: Wegfall von Batteriewechsel und langen Ladezeiten.
- Fläche: Kein separater Batterieraum, kein Laderaum für Reserveakkus.
- Lebensdauer: LiFePO4-Zellen erreichen sehr hohe Zyklenzahlen, was den Kalkulationszeitraum verlängert.
Praxis-Tipps aus dem Alltag
- Laden Sie den Stapler während jeder natürlichen Pause nach – kurze, häufige Ladungen sind für LiFePO4 ideal.
- Vermeiden Sie Tiefentladungen, auch wenn sie technisch weniger kritisch sind als bei Blei-Säure.
- Kontrollieren Sie regelmäßig die Gabelspitzen und Rollen – sie sind die häufigste Ursache für ungenaue Einfahrten.
- Dokumentieren Sie die Hubhöhen, auf denen Beschädigungen auftreten; so erkennen Sie systematische Planungsfehler.
- Binden Sie das Fahrerteam in die Auswahl der Mastvariante ein – wer täglich arbeitet, kennt die Engstellen.
Wartung, Service und Ersatzteile
Die Wartung des RTR16 konzentriert sich auf mechanische Komponenten: Mast, Ketten, Rollen, Hydraulik und Bremsen. Das Energiesystem selbst ist weitgehend wartungsfrei. Achten Sie auf eine lückenlose Servicehistorie, denn sie ist später ein wichtiges Argument beim Wiederverkauf. Ersatzteilverfügbarkeit und ein Servicepartner in Ihrer Region sind bei der Anschaffung genauso wichtig wie der Kaufpreis.
Häufige Fehler bei der Einsatzplanung
In der Praxis sehen wir immer wieder dieselben Stolpersteine: zu optimistisch kalkulierte Hubhöhen, ignorierte Resttragfähigkeit bei Anbaugeräten, zu wenige Ladepunkte im Mehrschichtbetrieb und fehlende Schulung. Wer diese Punkte früh klärt, spart später Geld und Ärger. Eine saubere Planung kostet wenige Tage, ungeplante Stillstände kosten Wochen.
Fazit
Der BYD RTR16 kombiniert ein durchdachtes Fahrzeugkonzept mit einer Lithium-Eisenphosphat-Batterie, die den Betrieb grundlegend vereinfacht. Wer den Schubmaststapler in die eigene Intralogistik integrieren möchte, sollte nicht nur auf Tragfähigkeit und Hubhöhe schauen, sondern die gesamte Einsatzplanung betrachten: Lasten, Regalkonfiguration, Gangbreiten, Ladestrategie und Schulung. Sind diese Bausteine aufeinander abgestimmt, wird der RTR16 zu einem zuverlässigen und wirtschaftlichen Arbeitsmittel für Hochregal, Kommissionierung und Doppelstocklager.
Für Beratung, Angebote und technische Fragen zu Elektrostaplern und BYD-Lithium-Lagertechnik erreichen Sie uns jederzeit unter info@bydfork.com.


